

一次性竹筷生产过程如何去除毛刺?
发布日期:2026-09-16 作者: 点击:
一次性竹筷的“去毛刺”是保证入口安全、不扎嘴不划伤口腔的关键工序,生产中通常不会靠单一方法,而是多道工序组合完成的。主流工艺如下:
1.机械打磨(磨光机/砂带打磨)——核心的一步
切割、成型后的筷胚会送入磨光机(或砂带机)进行定时定量的自动化打磨,磨去锯切、成型留下的刀痕和毛刺,让表面初步光滑,同时顺带筛出不良品。这是每根筷子都要过的“标配”工序。
2.滚筒翻滚抛光(tumbling)——批量去毛刺的主力
将大批量筷子投入大型旋转滚筒,加入稻壳、细沙、椰壳碎或打磨鹅卵石等食//品级磨料,通过长时间低速翻滚,让筷子之间、筷子与磨料之间反复摩擦,均匀磨掉细小毛刺和锐利棱角,手感变得顺滑。这种方法无化学添加、作用温和,适合一次性餐具的大批量处理。
3.抛光轮/布轮精抛——提升光滑度与卖相
对毛刺去除要求高的产品,会在抛光机中加入食//品级抛光粉,或用软质布轮配合抛光蜡(转速约1500–2000转/分钟)进行精细抛光,进一步把表面磨平、增加光泽,握持手感更细腻。
4.修边/倒角(铣边)
对筷子端头、边缘的飞边毛刺,用铣床(转速3000–4000转/分钟)修整,倒角半径控制在0.1–0.2mm,保证边缘圆润、无尖锐棱角。
5.炭化/干燥后的摩擦去毛刺
部分工艺在炭化罐或料筒内持续转动,让竹筷相互摩擦进一步去除表面毛刺,再配合抛光粉一边转动一边抛光,使成品更光滑。
6.质检把关——用“刮丝测试”拦截漏网之鱼
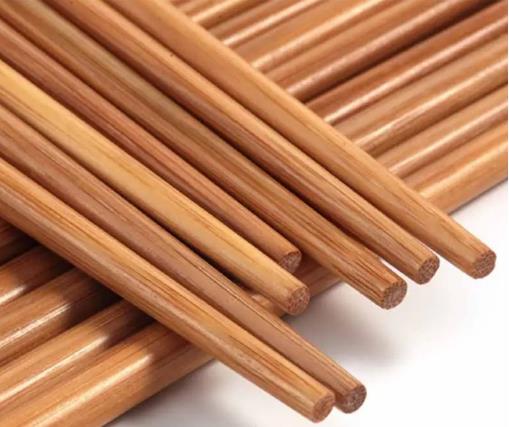
打磨抛光后,会做手感/刮丝检测:把一次性竹筷子在细尼龙布或丝袜类织物上划过,若被勾住、挂丝即判定不合格,退回重新打磨;大批量产线还会配自动检测设备辅助筛查。
简单总结:核心逻辑是“先粗磨(磨光机)→再翻滚去刺(滚筒磨料)→后精抛(抛光轮/抛光粉)→修边倒角→刮丝抽检”。毛刺去除是否干净,以“摸起来光滑、布上不刮丝、入口无刺感”为验收标准。




 淘宝旺旺

